Italiano
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
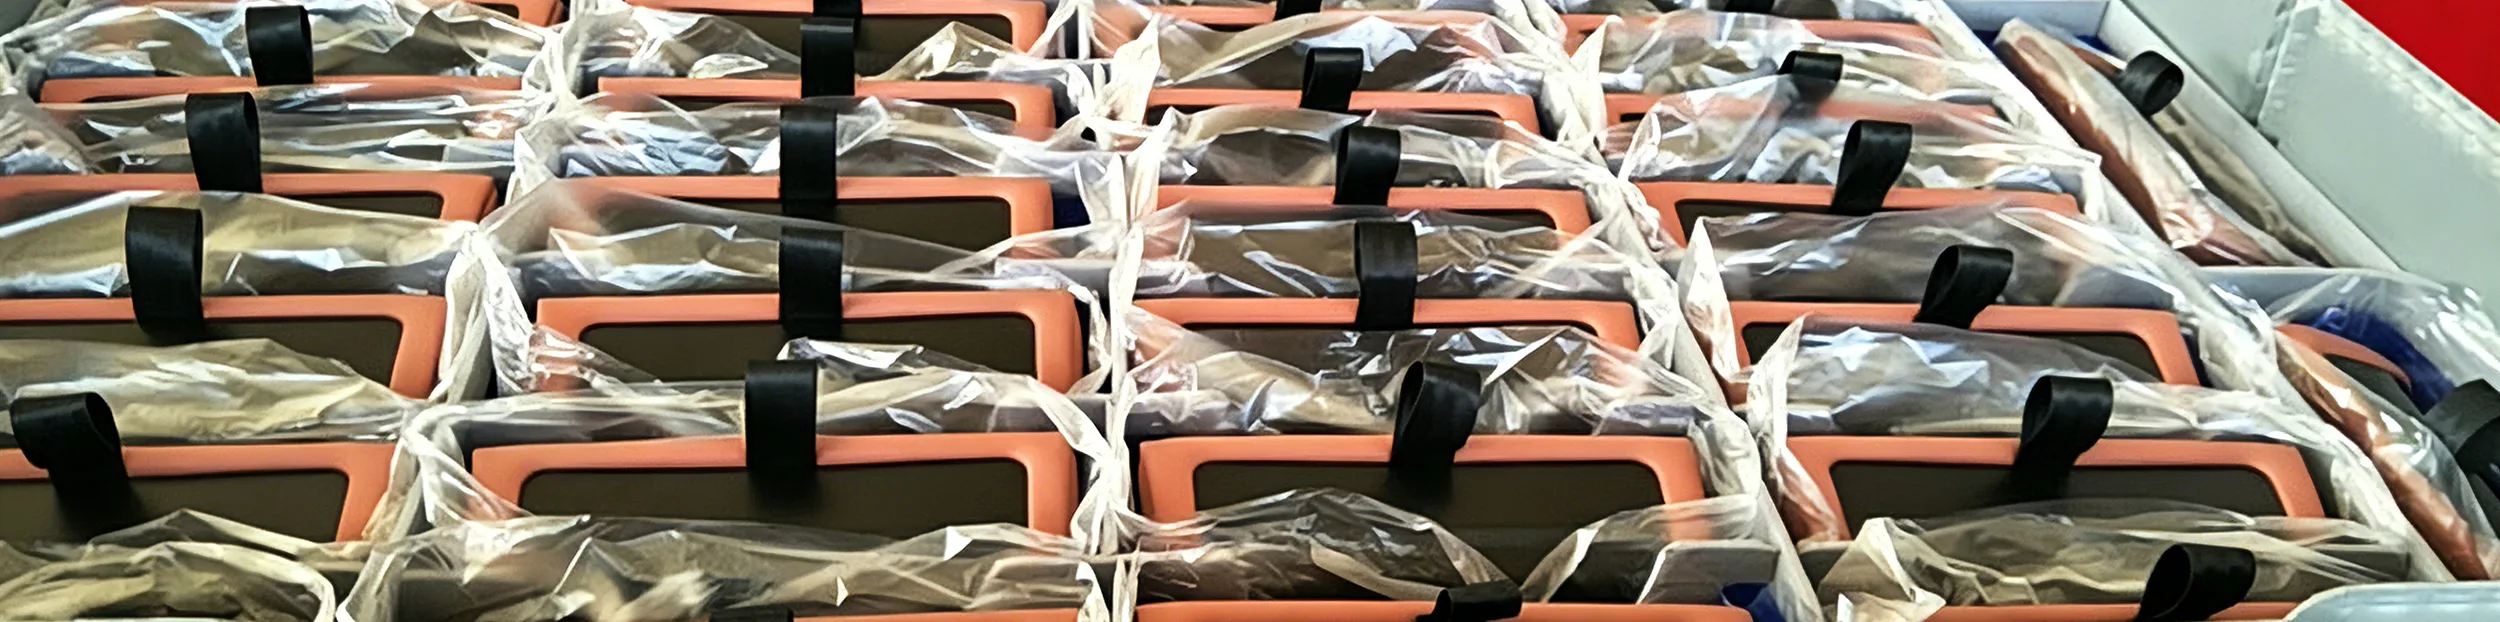
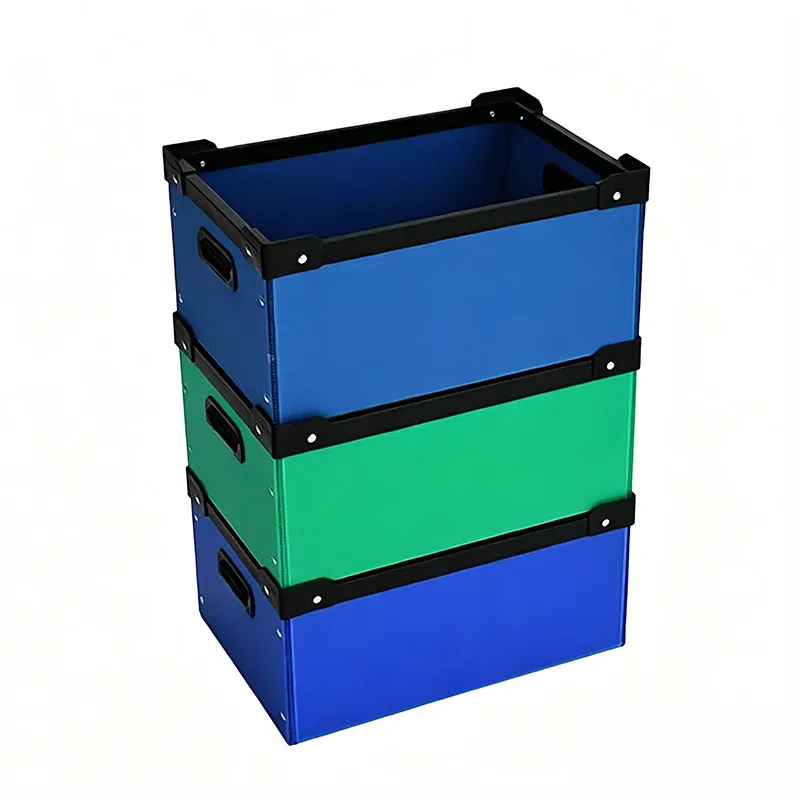
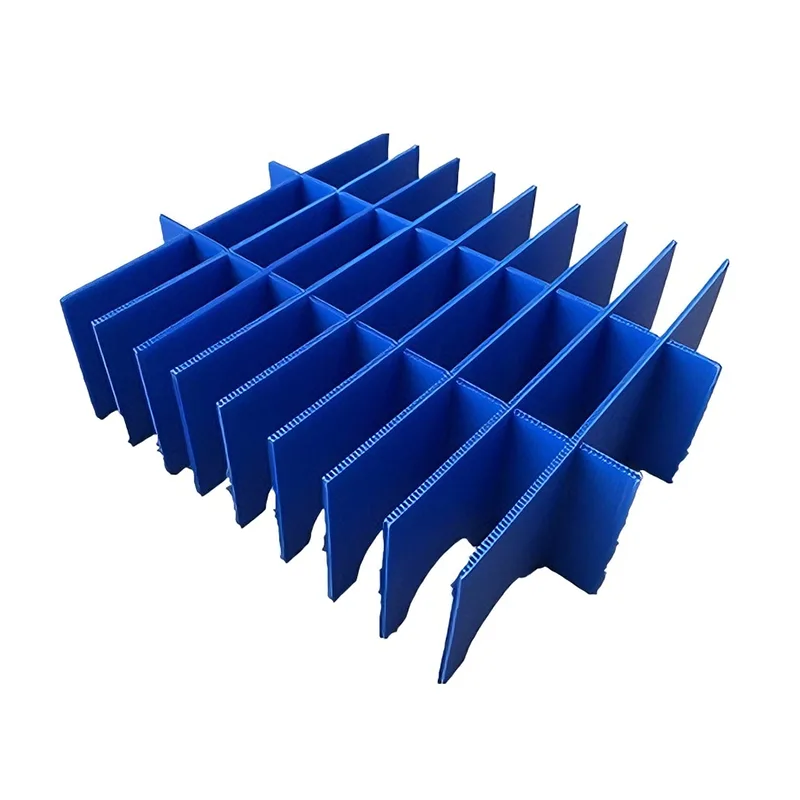
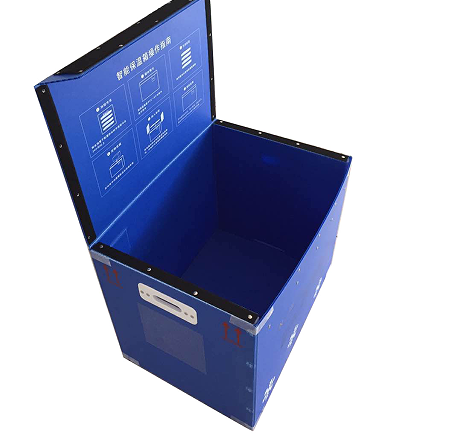
Scatole per imballaggio logistico della catena del freddo farmaceutica
Le scatole per imballaggio logistico della catena del freddo per prodotti farmaceutici, prodotte da Cangzhou Juntai Packaging Products Co., Ltd. (Cina), sono contenitori specializzati progettati per mantenere articoli sensibili alla temperatura, come medicinali, vaccini e prodotti biologici, entro intervalli di temperatura specificati durante il trasporto. Il loro obiettivo principale è garantire la sicurezza, l'efficacia e la conformità normativa di questi prodotti durante l'intero processo logistico.
Le caratteristiche principali delle scatole per l'imballaggio farmaceutico della catena del freddo si concentrano su quattro dimensioni chiave: controllo preciso della temperatura, protezione fisica, monitoraggio intelligente e conformità normativa, garantendo l'assoluta sicurezza dei prodotti farmaceutici all'interno di ambienti logistici complessi.
Caratteristiche principali delle scatole per imballaggio logistico della catena del freddo farmaceutica:
I. Prestazioni di controllo della temperatura precise e durature
1. Ampio intervallo di copertura della temperatura: i moderni contenitori farmaceutici per la catena del freddo hanno superato i limiti della tradizionale zona a temperatura singola da 2 a 8°C, offrendo un ampio intervallo operativo da -30°C a 30°C per soddisfare diversi requisiti, dai vaccini congelati ai prodotti farmaceutici sensibili alla temperatura.
2. Materiali isolanti ad alta efficienza: utilizzando una struttura composita di VIP (pannelli isolanti sotto vuoto) e PCM (materiali a cambiamento di fase), questi contenitori presentano una conduttività termica estremamente bassa e un'efficienza di isolamento pari a 8-10 volte quella della tradizionale schiuma di poliuretano. Pur ottenendo un design leggero, offrono una durata di isolamento in stato stazionario superiore a 120 ore, rendendoli in grado di gestire scenari di durata ultra lunga come il trasporto aereo transfrontaliero.
3. Eliminazione dei ponti termici: la tecnologia avanzata "Monobloc" (stampaggio integrato) elimina le giunture presenti nei tradizionali contenitori assemblati, creando uno strato isolante continuo e senza giunture. Ciò elimina completamente i "ponti termici" - punti localizzati di trasferimento di calore - garantendo così temperature interne altamente uniformi e stabili.
II. Protezione fisica e resistenza strutturale
1. Resistenza all'impatto e alla compressione: il contenitore deve superare rigorosi test di caduta e impilamento per garantire che non subisca deformazioni o rotture significative e che i prodotti farmaceutici interni rimangano intatti se sottoposti a collisioni o compressione durante il trasporto. I contenitori farmaceutici per la catena del freddo devono generalmente resistere a una pressione di 5.000 Pa per un'ora senza deformazioni significative.
2. Elevate prestazioni di tenuta: dotato di caratteristiche quali guarnizioni in silicone e chiusure di tipo marino, il design garantisce una perfetta aderenza tra il coperchio e il corpo del contenitore. Ciò blocca efficacemente l'aria esterna e l'umidità, prevenendo le fluttuazioni di temperatura e l'umidità degli imballaggi causata dalla convezione o dalla condensazione del calore.
3. Progettazione di isolamento sicuro: l'interno deve essere dotato di componenti di isolamento termico per separare fisicamente i prodotti farmaceutici dagli agenti di raffreddamento (ad esempio impacchi di ghiaccio o mattoni di ghiaccio), prevenendo così danni da congelamento causati dal contatto diretto con fonti di bassa temperatura.
III. Monitoraggio intelligente e tracciabilità dei dati
1. Monitoraggio e registrazione in tempo reale: dotato di sensori di temperatura e umidità integrati ad alta precisione, il sistema raccoglie e registra automaticamente i dati, in genere a intervalli non superiori a 10 minuti, per garantire l'integrità e la continuità dei dati.
2. Allarmi di soglia automatici: quando la temperatura interna si avvicina o supera l'intervallo di sicurezza preimpostato, il sistema avvisa immediatamente il personale interessato tramite segnali acustici e visivi, SMS e notifiche dell'app, consentendo un intervento tempestivo.
IV. Rigorosi requisiti di conformità e sicurezza
1. Materiali sicuri e non tossici: il corpo del contenitore e tutti i materiali che possono entrare in contatto con i prodotti farmaceutici devono soddisfare gli standard di sicurezza di tipo alimentare o farmaceutico, garantendo che siano non tossici, inodori e privi di migrazione di sostanze nocive.
2. Procedure operative standardizzate: la convalida della distribuzione della temperatura (sia in condizioni di vuoto che di pieno carico) deve essere condotta prima dell'uso e devono essere stabilite procedure operative standard (SOP). Il contenitore deve essere preraffreddato o preriscaldato all'intervallo di temperatura target prima del caricamento per garantire che i prodotti farmaceutici entrino in un ambiente sicuro immediatamente dopo essere stati imballati.
3. Etichettatura chiara: le informazioni chiave, come le condizioni di conservazione, i tempi di spedizione e la durata dell'isolamento termico, devono essere chiaramente indicate all'esterno dell'imballaggio. I sigilli di sicurezza devono recare un contrassegno "farmaceutico" (药) ben visibile ed essere progettati in modo tale da non poter essere ripristinati al loro stato originale una volta rotti, impedendo così l'apertura accidentale o la manomissione durante il trasporto.
Vantaggi delle scatole per imballaggio logistico della catena del freddo farmaceutica:
I. Garantire la sicurezza farmaceutica e ridurre al minimo il rischio di danni al carico
1. Controllo preciso e costante della temperatura: utilizzando materiali isolanti ad alte prestazioni, come pannelli isolanti sottovuoto (VIP) e poliuretano (PU), insieme ad agenti di conservazione frigorifera a cambiamento di fase, il sistema mantiene una temperatura interna precisa e stabile. La durata dell'isolamento varia da 48 a oltre 200 ore, rendendolo adatto ai trasporti a medio-lungo raggio e anche transfrontalieri.
2. Protezione fisica: una robusta struttura del contenitore (ad esempio, guscio esterno in HDPE) combinata con un design ammortizzante resiste efficacemente a impatti, compressione e cadute durante il trasporto, prevenendo danni fisici ai prodotti farmaceutici.
3. Isolamento sicuro: un layout interno scientificamente progettato garantisce la separazione fisica tra i prodotti farmaceutici e gli agenti di conservazione frigorifera, eliminando il rischio di "danni da freddo" causati dal contatto diretto.
II. Ottimizzazione dei costi e miglioramento dell'efficienza logistica
1. Riduzione dei costi associati ai danni al carico: come accennato in precedenza, ridurre al minimo i rifiuti farmaceutici causati da escursioni termiche o danni fisici produce il vantaggio finanziario più diretto.
2. Risparmio sui costi di spedizione per la restituzione: i design pieghevoli o rimovibili riducono il volume dei contenitori vuoti di oltre due terzi; ciò consente a un unico veicolo di restituzione di trasportare più unità, con conseguenti risparmi significativi sui costi di logistica inversa.
3. Riduzione del consumo energetico: un isolamento termico superiore riduce la dipendenza dai sistemi di raffreddamento dei veicoli refrigerati durante il trasporto, riducendo il consumo di carburante del 20%–30%, offrendo sostanziali vantaggi in termini di risparmio energetico nel contesto degli obiettivi "dual-carbon".
4. Miglioramento dell'efficienza del turnover: le dimensioni standardizzate garantiscono una perfetta integrazione con pallet, scaffalature e linee di smistamento automatizzate, consentendo una movimentazione unitaria efficiente; ciò riduce al minimo il lavoro manuale e lo smistamento secondario, accelerando al tempo stesso la reattività complessiva della catena di fornitura.
III. Praticare la sostenibilità ambientale e promuovere lo sviluppo sostenibile
1. Sostituzione degli imballaggi monouso: un contenitore riutilizzabile per la catena del freddo di alta qualità può essere utilizzato per 3-5 anni o più, sostituendo migliaia di scatole di polistirolo e cartone usa e getta, riducendo così l'"inquinamento bianco" e lo spreco di risorse alla fonte.
2. Materiali riciclabili: i materiali primari utilizzati per i contenitori (come PP, HDPE ed EPP) sono riciclabili al 100%, creando un sistema a circuito chiuso in linea con le tendenze degli imballaggi ecologici.
3. Riduzione dell'impronta di carbonio: le emissioni di carbonio durante l'intero ciclo di vita del prodotto vengono significativamente ridotte riducendo il consumo di imballaggi monouso, diminuendo il consumo di energia durante il trasporto e diminuendo la frequenza di restituzione dei contenitori vuoti.
Invia richiesta
Informazioni di contatto
-
Indirizzo
N. 118, a nord della linea Qinghe, Nanhuan East Road, contea di Qingxian, città di Cangzhou, provincia di Hebei, Cina
-
tel
-
E-mail
Se hai domande su un preventivo o sulla cooperazione, non esitare a inviarci un'e-mail all'indirizzo czdongbo@gmail.com o utilizzare il seguente modulo di richiesta. Il nostro rappresentante di vendita ti contatterà entro 24 ore. Grazie per il tuo interesse per i nostri prodotti.
Ottieni un preventivo personalizzato da Juntai:
- Precisione diretta in fabbrica
- Vantaggio della velocità di immissione sul mercato
- Personalizzazione conveniente
- Competenza nella catena di fornitura globale
La tua richiesta sblocca:
- Consulenza tecnica gratuita
- Analisi di ottimizzazione dei materiali
- Preventivo preliminare 24 ore su 24
- Benchmarking dei costi logistici
prodotti correlati


Consigli sulle notizie